
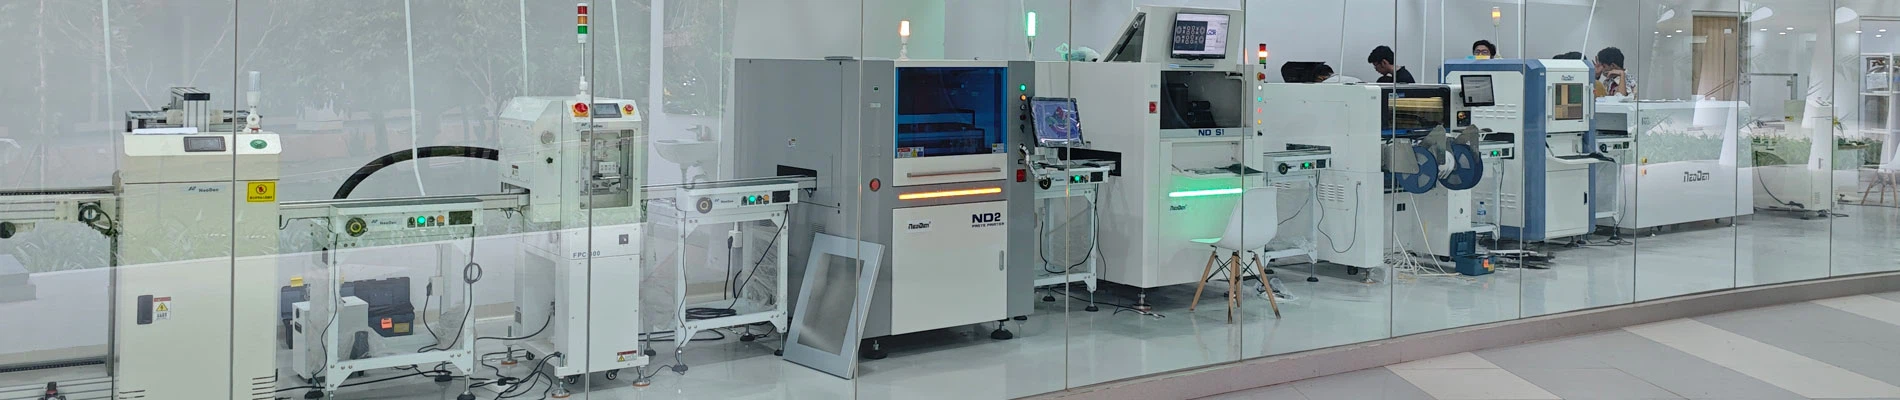
تعارف
الیکٹرانکس مینوفیکچرنگ سروسز (EMS) انڈسٹری میں، PCBA مینوفیکچرنگ میں کوالٹی کنٹرول براہ راست مارکیٹ کی عمر اور آخری مصنوعات کی برانڈ ساکھ کا تعین کرتا ہے۔ PCBA مینوفیکچرنگ میں اعلی-پریسیزن سطح-ماؤنٹ ٹکنالوجی (SMT) اور پیچیدہ کے ذریعے-ہول (DIP) کے عمل شامل ہوتے ہیں، جہاں معمولی انحراف بھی بیچ- وسیع نقائص کا باعث بن سکتا ہے۔ صنعت عام طور پر "انسان، مشین، مواد، طریقہ، اور ماحول" (5M1E) تجزیہ کا طریقہ استعمال کرتی ہے تاکہ پیچیدہ پیداواری متغیرات کو معیاری، قابل مقدار کنٹرول پوائنٹس میں تبدیل کیا جا سکے۔ فرنٹ لائن فیکٹریوں سے مینوفیکچرنگ مینجمنٹ کے عملی تجربے پر روشنی ڈالتے ہوئے، یہ مضمون PCBA مینوفیکچرنگ سہولیات میں کوالٹی مینجمنٹ میں ان پانچ عناصر کے عملی اطلاق کا تجزیہ کرتا ہے۔
آدمی: بند-ملازمت کی اہلیت سے غلطی تک لوپ مینجمنٹ-پروفنگ آگاہی
فرنٹ لائن مینوفیکچرنگ عملے کی آپریشنل مہارت اور معیار سے متعلق آگاہی PCBA کی ترسیل کے اوقات اور پیداوار کی شرح کے تعین میں دفاع کی پہلی لائن ہے۔ "لوگوں" پر مینوفیکچرنگ سہولت کے کنٹرول کا بنیادی مقصد ملازمت میں داخلے کے سخت طریقہ کار اور باقاعدگی سے مہارت کے جائزے قائم کرنے میں مضمر ہے۔ کلیدی عہدوں-جیسے SMT آپریٹرز، AOI انسپکٹرز، اور X-Xray معائنہ تکنیکی ماہرین-کا کام کرنے کی اجازت سے پہلے 100% تصدیق شدہ ہونا ضروری ہے۔ فیکٹریوں کو ملازمین کی مہارت کا میٹرکس قائم کرنا چاہیے اور عملی کارروائیوں کے سہ ماہی اسپاٹ چیک کرنا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ تکنیکی صلاحیتیں ملٹی لیئر بورڈز اور ٹھیک-پچ اجزاء (جیسے 01005 اجزاء اور 0.4mm{10}}پِچ BGAs) کے لیے پروسیسنگ کی ضروریات کو پورا کرتی ہیں۔ دستی سولڈرنگ اور مرمت کی پوزیشنوں کے لیے، سولڈرنگ آئرن کے درجہ حرارت اور رابطے کے وقت کو سختی سے کنٹرول کیا جانا چاہیے تاکہ آپریٹر کی غلط ہینڈلنگ کی وجہ سے پیڈ ڈیلامینیشن یا سبسٹریٹ چھالوں کو روکا جا سکے۔ مزید برآں، روزانہ پری شفٹ میٹنگز کے دوران پچھلے دن کے ڈیفیکٹ کوڈز (مثلاً ناکافی سولڈر، ٹومبسٹوننگ، سولڈر برجنگ) کی اطلاع دینے سے، کوالٹی اہداف کو مخصوص ورک سٹیشنوں میں تقسیم کیا جاتا ہے، اس طرح فرنٹ لائن ملازمین کی کوالٹی بیداری میں اضافہ ہوتا ہے۔
مشین: عین مطابق دیکھ بھال اور آلات کے پیرامیٹرز کی متحرک نگرانی
PCBA مینوفیکچرنگ خودکار آلات پر بہت زیادہ انحصار کرتی ہے، مشینوں کی درستگی اور استحکام براہ راست پراسیس کیپبلٹی انڈیکس (Cpk) کا تعین کرتا ہے۔ سامان کے انتظام کا فوکس احتیاطی دیکھ بھال اور کلیدی پیرامیٹرز کی حقیقی-وقتی نگرانی پر ہے۔ روزانہ، ہفتہ وار، اور ماہانہ دیکھ بھال کی جانچ پڑتال ضروری سامان کے لیے قائم کی جانی چاہیے جیسےسولڈر پیسٹپرنٹرز, چنو اور مشینیں رکھیں، اورری فلو اوون. لے جاناچنو اور جگہ مشینمثال کے طور پر، ناکافی سکشن کی وجہ سے سکریپ کی شرح میں اضافے کو روکنے کے لیے نوزلز اور ویکیوم پریشر کے پہننے کی سطح کو روزانہ چیک کیا جانا چاہیے۔ پک-اور-سر کے X/Y محور کی پوزیشننگ کی درستگی کو وقتاً فوقتاً انشانکن پلیٹوں کا استعمال کرتے ہوئے معاوضہ دیا جانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ مائیکرو-جزوں جیسے 0201 حصوں کے لیے جگہ کے انحراف کو ±0.03 ملی میٹر کے اندر کنٹرول کیا جائے۔ کے لیےreflow سولڈرنگ، ایک درجہ حرارت پروفائل ٹیسٹر (جیسے KIC) کو مختلف موٹائیوں اور پرتوں کی گنتی کے PCBs کے لیے روزانہ کم از کم ایک بار اصل درجہ حرارت کی پروفائل کی پیمائش کرنے کے لیے استعمال کیا جانا چاہیے، اس بات کو یقینی بناتے ہوئے کہ پیرامیٹر جیسے چوٹی کا درجہ حرارت، حرارتی شرح، اور وقت-مکمل طور پر-مائع (TAL) پر مکمل طور پر لیڈ-مفت سولڈرنگ کے عمل کی تعمیل کرتے ہیں۔
مواد: آنے والا معائنہ اور اختتام-سے{1}}ٹریسی ایبلٹی سسٹم کے اختتام تک
مواد کا معیار PCBA مینوفیکچرنگ کا سنگ بنیاد ہے۔ اجزاء اور پی سی بی میں نقائص کو بعد کے عمل کی ایڈجسٹمنٹ کے ذریعے دور نہیں کیا جاسکتا۔ لہذا، مواد کو گودام میں ذخیرہ کرنے یا پروڈکشن لائن پر استعمال کرنے سے پہلے 100% تعمیل کی جانچ کو مکمل کرنا ضروری ہے۔ کوالٹی ڈیپارٹمنٹ کو IQA (انکمنگ کوالٹی ایشورنس) کی وضاحتیں سختی سے نافذ کرنی چاہئیں۔ PCBs کے لیے، توجہ بورڈ کی موٹائی، تانبے کی موٹائی، پیڈ سولڈریبلٹی، اور سونے کی انگلی چڑھانے کی موٹائی کا معائنہ کرنے پر ہے۔ اجزاء جیسے ICs، ریزسٹرس، اور capacitors کے لیے، لیبلز، لاٹ نمبرز، اور تصریحات کی تصدیق ہونی چاہیے، اور بے ترتیب سولڈر ایبلٹی ٹیسٹ کرائے جائیں۔ نمی-حساس آلات (MSDs) کے لیے، ویکیوم پیکیجنگ کا معیارات کے مطابق سختی سے معائنہ کیا جانا چاہیے، نمائش کا وقت ریکارڈ کیا جانا چاہیے، اور نمائش کی حد سے تجاوز کرنے والے مواد کو نمی سے کم-بیکنگ کرنا چاہیے۔ مواد کے انتظام میں، ایک بار کوڈ (یا QR کوڈ) مینجمنٹ سسٹم مکمل طور پر لاگو کیا جاتا ہے تاکہ اختتام-سے{11}}ختم ہو، دو طرفہ ٹریس ایبلٹی-کوائل میٹریل گودام سے لے کر، فیڈنگ کے دوران خرابی-پروفنگ، اور سطح-ماؤنٹ اسمبلی سے لے کر تیار شدہ پروڈکٹ کو ڈیفیکٹ{1}} تک ماؤنٹ اسمبلی{15} کرتی ہے۔ بے ضابطگی کی صورت میں بیچ کی شناخت 3 منٹ کے اندر کی جا سکتی ہے۔
طریقہ: عمل کی دستاویزات اور انجینئرنگ تبدیلی کنٹرول کی معیاری عملدرآمد
"طریقہ" سے مراد عمل کی وضاحتیں، معیاری آپریٹنگ پروسیجرز (SOPs) اور تکنیکی پیرامیٹرز ہیں جو پیداوار کی رہنمائی کرتے ہیں۔ معیار سازی اور عمل کا استحکام بیچ کے معیار کے واقعات کو روکنے کے لیے بنیادی اقدامات ہیں-۔ ہر PCBA پروڈکٹ کے لیے بڑے پیمانے پر پروڈکشن شروع ہونے سے پہلے، انجینئرنگ ڈیپارٹمنٹ کو جامع SMT پروسیس ڈاکومنٹیشن تیار کرنا چاہیے، جس میں واضح طور پر سولڈر پیسٹ پرنٹنگ پریشر، رفتار، اور ریلیز کا فاصلہ، نیز ریفلو اوون میں درجہ حرارت کے ہر زون کے لیے سیٹ پوائنٹس کی وضاحت کرنی چاہیے۔ نئے پروڈکٹ کے تعارف (NPI) کے لیے، ایک چھوٹا سا-بیچ ٹرائل پروڈکشن کا مرحلہ مکمل ہونا چاہیے، بشمول مینوفیکچریبلٹی کے لیے ڈیزائن (DFM) جائزہ۔ آزمائشی پیداوار کی رپورٹ کو حتمی شکل دینے اور عمل کے نقائص کو درست کرنے کے بعد ہی پروڈکٹ بڑے پیمانے پر پیداوار کے لیے آگے بڑھ سکتی ہے۔ جب کوئی گاہک ڈیزائن میں تبدیلی کرتا ہے یا فیکٹری اس عمل کو بہتر بناتا ہے، تو انجینئرنگ تبدیلی نوٹس (ECN) کے عمل کی سختی سے پیروی کی جانی چاہیے۔ پرانے عمل کے دستاویزات اور مواد کو مرحلہ وار ختم کیا جانا چاہیے، اور پرانے اور نئے عمل کے مخلوط استعمال کی وجہ سے پروڈکشن لائن میں رکاوٹوں کو روکنے کے لیے سائٹ پر ٹولنگ اور فکسچر کو بیک وقت اپ ڈیٹ کیا جانا چاہیے۔
ماحولیات: الیکٹرو اسٹاٹک تحفظ اور ورکشاپ کے درجہ حرارت اور نمی کا سخت کنٹرول
پی سی بی اے مینوفیکچرنگ پیداواری ماحول کے لیے انتہائی حساس ہے۔ مناسب ماحولیاتی کنٹرول کو برقرار رکھنے میں ناکامی کا نتیجہ براہ راست اجزاء کی برقی کارکردگی کو نقصان پہنچا سکتا ہے یا سولڈرنگ کے نقائص میں تیزی سے اضافہ ہو سکتا ہے۔ ورکشاپ کے ماحول کو مستقل درجہ حرارت اور نمی پر برقرار رکھا جانا چاہیے، درجہ حرارت کو عام طور پر 22 ڈگری ± 3 ڈگری پر اور رشتہ دار نمی کو 40% اور 60% کے درمیان رکھا جائے۔ ضرورت سے زیادہ کم نمی آسانی سے جامد بجلی پیدا کر سکتی ہے، جب کہ ضرورت سے زیادہ نمی سولڈر پیسٹ کو نمی جذب کرنے کا سبب بنتی ہے، جس کے نتیجے میں پانی ابلتا ہے۔reflow سولڈرنگاور اس کے نتیجے میں نقائص جیسے سولڈر بالز اور پورسٹی۔ الیکٹرو سٹیٹک ڈسچارج (ESD) کا تحفظ ورکشاپ میں انتہائی اہمیت کا حامل ہے، ایک مکمل گراؤنڈنگ لوپ قائم ہونا چاہیے، جس میں فرش، ورک بینچز، سٹوریج بِنز، اور جامد لباس، جوتے، اور کلائی کے پٹے شامل ہوں۔ ورکشاپ میں داخل ہونے والے عملے کو ایک جامع الیکٹرو اسٹیٹک ٹیسٹر کا استعمال کرتے ہوئے روزانہ ٹیسٹ سے گزرنا چاہیے۔ ورکشاپ کے اندر، ہر ورک سٹیشن پر گراؤنڈ کے خلاف مزاحمت کو جانچنے کے لیے ایک الیکٹرو سٹیٹک ٹیسٹر کا باقاعدگی سے استعمال کیا جاتا ہے، اس بات کو یقینی بناتے ہوئے کہ الیکٹرو سٹیٹک وولٹیج محفوظ حدوں (عام طور پر 100 V سے کم) کے اندر رہے تاکہ حساس چپس کو ماخذ پر ہونے والے نقصان سے محفوظ رکھا جا سکے۔
PCBA مینوفیکچرنگ کے مجموعی معیار کو مسلسل بہتر بنانے کے لیے، ان پانچ اہم عناصر کو روزانہ کی پیداوار کی ہر تفصیل میں گہرائی سے ضم کیا جانا چاہیے۔

NeoDen کے بارے میں فوری حقائق
- 2010 میں قائم کیا گیا، 200 + ملازمین، 27000+ Sq.m. فیکٹری
- NeoDen مصنوعات: مختلف سیریز PnP مشینیں، NeoDen YY1، NeoDen4، NeoDen5، NeoDen K1830، NeoDen9، NeoDen N10P۔ ری فلو اوون ان سیریز کے ساتھ ساتھ مکمل SMT لائن میں تمام ضروری SMT آلات شامل ہیں۔
- پوری دنیا میں کامیاب 10000+ کسٹمرز۔
- 40+ عالمی ایجنٹ ایشیا، یورپ، امریکہ، اوشیانا اور افریقہ میں شامل ہیں۔
- R&D سنٹر: 3 R&D محکمے 25+ پیشہ ور R&D انجینئرز کے ساتھ۔
- CE کے ساتھ درج کیا گیا اور 70+ پیٹنٹ حاصل کیا۔
- 30+ کوالٹی کنٹرول اور ٹیکنیکل سپورٹ انجینئرز، 15+ سینئر بین الاقوامی سیلز، 8 گھنٹے کے اندر بروقت جواب دینے والے کسٹمر کے لیے، اور 24 گھنٹے کے اندر پیشہ ورانہ حل فراہم کرتے ہیں۔