
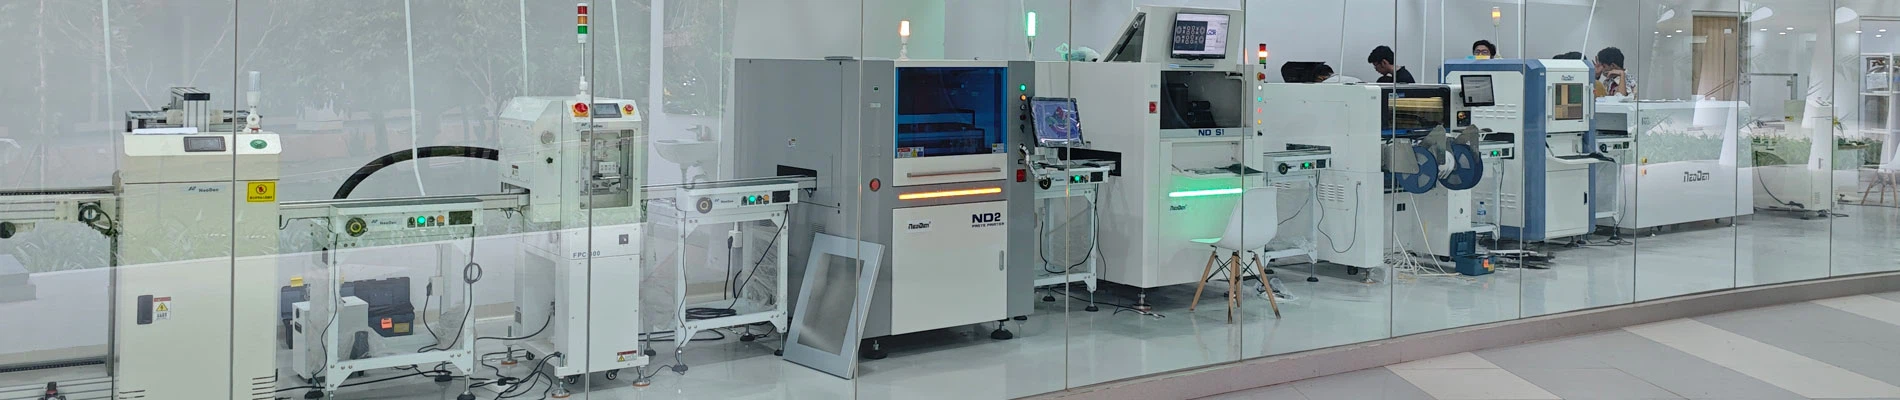
سولڈر پیسٹ پرنٹنگ پرنٹنگ کی رفتار، دباؤ اور سولڈر پیسٹ کی قسم کے درمیان ایک اندرونی تعلق ہے، اور یہ رشتہ قابل قبول پرنٹنگ کے نتائج حاصل کرنے کے لئے برقرار رکھا جانا چاہئے. کچھ ٹھوس پادریوں کو تیزی سے پرنٹ کیا جانا چاہئے، جبکہ دوسروں کو بہتر پرنٹ نتائج حاصل کرنے کے لئے سست ہونا ضروری ہے. اگر بلیڈ بھر میں جھاڑو کرنے کے لئے بلیڈ بہت ہلکا ہے تو، سٹینیل پر ٹھنڈے پیسٹ یا بہاؤ کی پتلی پرت چھوڑ کر، سٹینسل کی سطح کو کچلنے کے لئے دباؤ بڑھا دی جانی چاہئے، لیکن دباؤ میں اضافہ کی بالائی حد کو یقینی بنانا ضروری ہے. سولڈر پیسٹ ضروریات، کیونکہ پرنٹنگ کے دوران سولڈر پیسٹ کا رولنگ اچھا پرنٹنگ کے نتائج کے نشانات میں سے ایک ہے. بہت تیزی سے پرنٹنگ کھولنے کے نامکمل بھرنے کے نتیجے میں، خاص طور پر پیڈ کی طرف سے جو بلیڈ کی تحریک کی سمت کا سامنا کرتی ہے. ٹیمپلیٹ میں زیادہ تر وسیع پیمانے پر صاف ہوسکتا ہے اور اس کے نتیجے میں انتہائی ٹپ اور انفیکشن کا احاطہ ہوسکتا ہے کیونکہ سولڈر پیسٹ مکمل طور پر کھولنے سے جاری نہیں ہے.
سٹسل پر سولڈر پیسٹ کے ساتھ ایک مسئلہ اکثر ذکر کیا جاتا ہے. جب squeegee scraped کیا جاتا ہے کے بعد، سلنڈر پیسٹ stencil پر رہتا ہے. عام طور پر دو وجوہات ہیں. سب سے پہلے، اگرچہ آپ کو صحیح دباؤ کا استعمال ہوسکتا ہے، کھرچنے یا فاصلے کے نیچے مرنے والا مرکز اسکرین میں دباؤ کا باعث بنتا ہے. ایک اور وجہ کیوں ہے کہ سرکلر پیسٹ اسٹسل پر باقی رہتا ہے تو اس میں سبسائٹ کے نیچے مناسب معاون تائمبل کی کمی ہو سکتی ہے. ناکافی معاونت کے ساتھ، سبٹیٹ بلیڈ کے دباؤ کے نیچے ڈوب جائے گا، تاکہ بلیڈ کے زاویے اسکرین پر سولڈر پیسٹ کو سکریپ نہیں کرسکیں. ناکافی سبٹیٹیٹ سپورٹ کا سبب بنتا ہے کہ ذائقہ کے لئے سبسائٹ اور ذیابیطس کو ذیابیطس کے ذریعہ ڈاکٹر بلیڈ کی طرف سے لاگو کیا جا سکتا ہے.
سوراخ کرنے والی آلات کے ذریعہ سولڈر پیسٹ پرنٹنگ بھی آلات کے ذریعہ استعمال کیا جا سکتا ہے. سولڈر پیسٹ پرنٹنگ اس قسم کے بورڈ کے اسمبلی کے لئے قابل قبول عمل بن گیا ہے. اسمبلی کے ذریعہ کے لئے سولڈر پیسٹ کے ذریعہ ایک پی سی بی بھرنے کا یہ طریقہ عام طور پر "گھسائی کرنے والی سولڈرنگ" یا "پن - ان پیسٹ پرنٹنگ" کے طور پر کہا جاتا ہے. سٹینل کا افتتاح ہونا ضروری ہے کہ وہ صحیح طریقے سے اجزاء کو بھرنے کیلئے پیسٹری پیسٹ حاصل کریں، اس طرح قابل اعتماد سولڈر کو یقینی بنانا. عام طور پر، سولڈر پیسٹ 50٪ سکشن کا حامل ہو گا، لہذا پہلا قدم سولڈر پیسٹ کی ضرورت ہے. یہ ضروری ہے کہ سوراخ کرنے والے پیسٹ کا حجم پوری طرح سے بھرنے کی ضرورت ہے اور پھر پن حجم کی قیمت کو کم کردیں. اصلی ضروری سولڈر پیسٹ کا حجم علاج کرنے کے بعد ضروری ہے کہ سولڈر کا حجم دو بار ہونا چاہئے. افتتاحی کا سائز سسنس کی موٹائی اور پیڈ کے ارد گرد دستیاب علاقے کی طرف سے شمار کیا جا سکتا ہے. سولڈر پیسٹ ایک وسیع طباعت کے علاقے میں پرنٹ کیا جا سکتا ہے جہاں سولڈرڈ سطح پر ٹھوس نکالا جاتا ہے.
ربڑ سکریپسر آپریٹرز کو مختلف قسم کے ربڑ بلیڈ کی سختی کو جاننا چاہیے اور انہیں استعمال کرنے کے لئے معلوم ہونا چاہئے. اسکرین پرنٹنگ اور سٹینسل پرنٹنگ کے لئے، مختلف سختی کے کئی بلیڈ کے اختیارات ہیں. عام طور پر جب، اسکرین پرنٹنگ کا استعمال کیا جاتا ہے تو، 60-80 کنارے کی سختی سے پالئیےورٹین سکریر استعمال کرنا چاہئے. جب ایک مناسب مواد کا استعمال کرتے ہوئے، اسکرین کی میش کو ذائقہ سے گلو کی پرت کو کچلنے سے بچنے کی ضرورت ہے. 90-110 شور A کی سختی سے ڈاکٹر بلیڈ عام طور پر سٹسل پرنٹنگ کے لئے استعمال کیا جاتا ہے. تاہم، جب ایک سلورٹینن کھرچنی سٹینسل پر استعمال کیا جاتا ہے تو، بڑے افتتاحی پر بورنگ کا رجحان ایک مسئلہ بن جاتا ہے، اور اس وجہ سے، دھات کا سراغ لگانا سٹینسل پرنٹنگ کے لئے پہلا انتخاب ہے.
ٹھیک کھلی یا قدمی stencils کے لئے، polyurethane squeegees کے استعمال کے ایک زیادہ مسلسل پرنٹ میں نتائج اور سٹینیل کے لباس کو کم کر دیتا ہے. ایک فکسڈ فارمی ورک ایک ٹیمپلیٹ ہے جس میں فارم کے بعض علاقوں کو آسانی سے منتقلی کی جاتی ہے یا باقی اسکرین کے مقابلے میں ایک پتلی حصہ پر پھنس جاتی ہے. یہ قسم کے سانچے اکثر بورڈز کے لئے استعمال ہوتے ہیں جو زیادہ تر بڑے کھلی ہیں اور صرف ایک یا دو ٹھیک پچ پن آلات ہوتے ہیں.
پکا ہوا کھرچنے والا ڈریگ دھات سکریپ کا ڈریگ زاویہ 60 ڈگری ہے اور ربڑ کی کھرچنے کا رابطہ زاویہ 50 ڈگری بغیر دباؤ کی درخواست ہے. ایم ایم ایم کے متوازن کنٹرول پروگرام قابل پرنٹ ہیڈ ("پیش") کا استعمال کرتے ہوئے، عام طور پر عام طور پر 5 ڈگری کے اندر سے رابطہ زاویہ ایڈجسٹ کیا جا سکتا ہے. بلیڈ پر لاگو دباؤ لازمی طور پر اسسل کی اوپری سطح پر ایک صاف سکریچ فراہم کرنے کے لئے کافی ہونا ضروری ہے، لیکن بہت بڑا نہیں، جس میں اسسل کا تسلسل ہوتا ہے اور وقت کی ابتدائی ناکامی کا باعث بنتا ہے. اندراج سٹینلیس کے نچلے حصے میں مستقل کنارے کو پھیلانے کا ایک رجحان ہے جب سب سے زیادہ دباؤ سٹریلیل میں سبساتٹ کے کنارے سے باہر ہوتا ہے.