
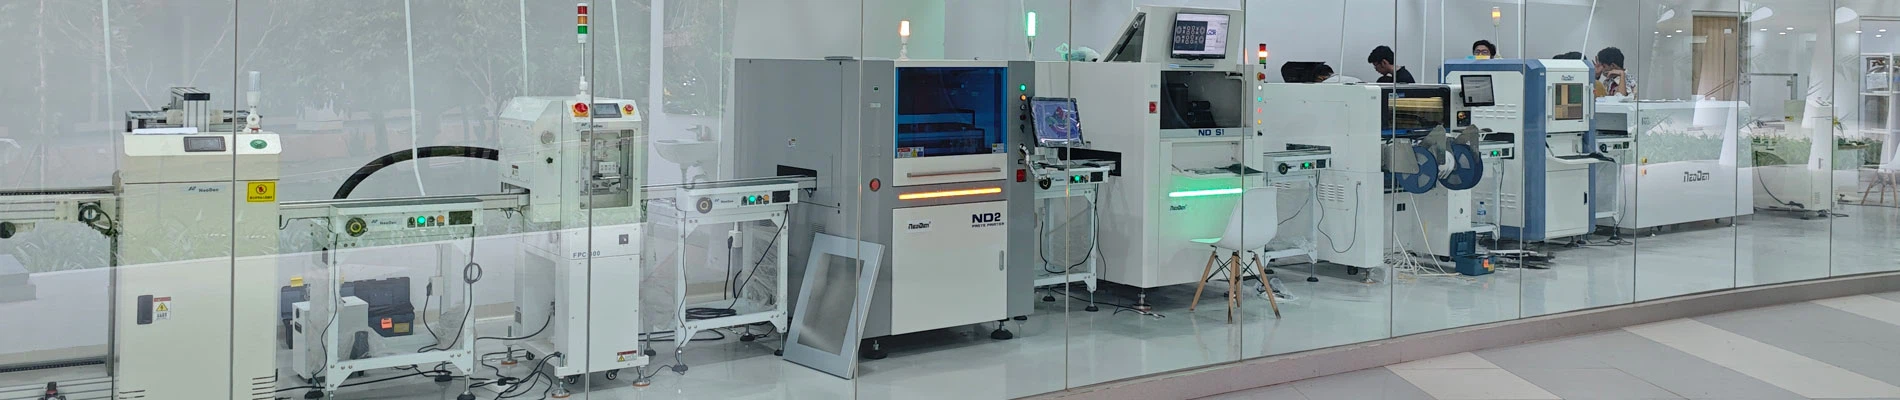
ریفلو اوونایس ایم ٹی پروسیسنگ سولڈرنگ پروڈکشن آلات میں سرکٹ بورڈ میں ایس ایم ٹی چپ اجزاء سولڈر کرنے کے لئے استعمال کیا جاتا ہے۔ ریفلو اوون سلیڈر پیسٹ سرکٹ بورڈ کے سولڈر جوڑ پر سولڈر پیسٹ کو برش کرنے کے لئے بھٹی میں گرم ہوا کے بہاؤ پر انحصار کرتا ہے ، تاکہ سولڈر پیسٹ کو دوبارہ مائع ٹن میں پگھلا دیا جائے تاکہ ایس ایم ٹی چپ کے اجزاء اور سرکٹ بورڈ ویلڈیڈ اور ویلڈیڈ ہیں ، اور پھر سولڈرنگ ری فلو سولڈر جوڑ جوڑ بنانے کے لئے فرنس کو ٹھنڈا کیا جاتا ہے ، اور کولیٹائڈ سولڈر پیسٹ ایس ایم ٹی عمل کے سولڈرنگ اثر کو حاصل کرنے کے لئے ایک خاص اعلی درجہ حرارت ایرفلو کے تحت جسمانی رد عمل سے گزرتا ہے۔
ریفلو اوون میں سولڈرنگ کو چار عملوں میں تقسیم کیا گیا ہے۔ مسٹ کے اجزاء والے سرکٹ بورڈ ریفلو اوون گائیڈ ریلوں کے ذریعہ بالترتیب پریہیٹنگ زون ، ہیٹ پروزیکشن زون ، سولڈرنگ زون اور ریفلو اوون کے کولنگ زون کے ذریعے ، اور پھر ریفلو سولڈرنگ کے بعد منتقل کیے جاتے ہیں۔ بھٹی کے چار درجہ حرارت والے زون ایک مکمل ویلڈنگ پوائنٹ کی تشکیل کرتے ہیں۔ اگلا ، گوانگ شینگڈ ریفلو سولڈرنگ بالترتیب ریفلو اوون کے چار درجہ حرارت زون کے اصول بیان کرے گی۔

گرمی کا استعمال سولڈر پیسٹ کو چالو کرنا ہے ، اور ٹن کے وسرجن کے دوران تیز رفتار سے زیادہ حرارت حرارتی نظام سے بچنا ہے ، جو عیب دار حصوں کی وجہ سے ہونے والی حرارتی کارروائی ہے۔ اس علاقے کا مقصد پی سی بی کو کمرے کے درجہ حرارت پر جلد سے جلد گرم کرنا ہے ، لیکن ہیٹنگ کی شرح کو مناسب حد میں قابو کیا جانا چاہئے۔ اگر یہ بہت تیز ہے تو ، تھرمل جھٹکا لگے گا ، اور سرکٹ بورڈ اور اجزاء کو نقصان پہنچا ہے۔ اگر یہ بہت سست ہے تو ، سالوینٹس مناسب طریقے سے بخارات نہیں بخشا جائے گا۔ ویلڈنگ کا معیار. تیز حرارت کی تیز رفتار کی وجہ سے ، درجہ حرارت زون کے آخری حصے میں ریفلو فرنس میں درجہ حرارت کا فرق زیادہ ہوتا ہے۔ تھرمل جھٹکے کو اجزاء کو نقصان پہنچانے سے روکنے کے لئے ، زیادہ سے زیادہ حرارت کی شرح عام طور پر 4 ℃ / S درج کی جاتی ہے ، اور بڑھتی ہوئی شرح عام طور پر 1 ~ 3 ℃ / S مقرر کی جاتی ہے۔
گرمی کے تحفظ کے مرحلے کا بنیادی مقصد ریفلو فرنس میں ہر ایک کے حرارت کو مستحکم کرنا اور درجہ حرارت کے فرق کو کم کرنا ہے۔ اس حصے میں کافی وقت دیں تاکہ بڑے اجزاء کا درجہ حرارت چھوٹے اجزاء کو مل سکے اور اس بات کا یقین کرنے کے لئے کہ ٹانکا لگانا پیسٹ میں مکمل طور پر اتار چڑھاؤ ہو۔ گرمی کے تحفظ کے حصے کے اختتام پر ، بہاؤ کی کارروائی کے تحت پیڈ ، سولڈر بالز اور جزو پنوں پر موجود آکسائڈز کو ہٹا دیا جاتا ہے ، اور پورے سرکٹ بورڈ کا درجہ حرارت بھی متوازن ہوتا ہے۔ یہ نوٹ کرنا چاہئے کہ ایس ایم اے کے تمام اجزاء کو اس حصے کے آخر میں ایک ہی درجہ حرارت ہونا چاہئے ، بصورت دیگر ، ریفلو سیکشن میں داخل ہونے سے ہر حصے کے غیر مساوی درجہ حرارت کی وجہ سے مختلف بری سولڈرنگ کے واقعات پیدا ہوجائیں گے۔
جب پی سی بی ریفلو زون میں داخل ہوتا ہے تو ، درجہ حرارت میں تیزی سے اضافہ ہوتا ہے تاکہ ٹانکا لگانے والی پیسٹ پگھلی ہوئی حالت تک پہنچ جاتی ہے۔ لیڈ سولڈر پیسٹ 63Sn37pb کا پگھلنے کا نقطہ 183 ° C ہے ، اور لیڈ سولڈر پیسٹ کا پگھلنے کا نقطہ 96.5Sn3Ag0.5Cu 217. C ہے۔ اس علاقے میں ، ہیٹر کا درجہ حرارت زیادہ مرتب کیا جاتا ہے ، تاکہ جزو کا درجہ حرارت تیزی سے قدر کے درجہ حرارت پر بڑھ جائے۔ ریفلو وکر کا ویلیو ٹمپریچر عام طور پر ٹانکا لگانے والے کے پگھلنے والے درجہ حرارت اور جمع سبسٹریٹ اور اجزاء کے گرمی کی مزاحمت کا درجہ حرارت کے ذریعہ مقرر کیا جاتا ہے۔ ریفلو سیکشن میں ، سولڈرنگ کا درجہ حرارت استعمال شدہ سولڈر پیسٹ کے لحاظ سے مختلف ہوتا ہے۔ عام طور پر ، سیسہ کا اعلی درجہ حرارت 230-250 is ہے ، اور سیسہ کا درجہ حرارت 210-230 ℃ ہے۔ اگر درجہ حرارت بہت کم ہے تو ، سرد جوڑ اور ناکافی گیلا پیدا کرنا آسان ہے۔ اگر درجہ حرارت بہت زیادہ ہے تو ، کوپنگ اور ایپوسی رال سبسٹریٹ اور پلاسٹک کے حصے خارج ہونے کا امکان ہے ، اور ضرورت سے زیادہ ایٹیکٹک دھاتی مرکبات بنیں گے ، جو ٹوٹنے والے ٹانکا لگانے والے جوڑ کا باعث بنیں گے ، جس سے ویلڈنگ کی طاقت متاثر ہوگی۔ ریفلو سولڈرنگ ایریا میں ، ریفلو فرنس کو پہنچنے والے نقصان کو روکنے کے ل the ریفلو ٹائم پر بہت زیادہ توجہ نہ دیں ، یہ الیکٹرانک اجزاء کے خراب افعال کا سبب بن سکتا ہے یا سرکٹ بورڈ کو جلانے کا سبب بن سکتا ہے۔

اس مرحلے پر ، ٹانکا لگانا ٹھوس مرحلہ کے درجہ حرارت سے نیچے ٹانکا جاتا ہے تاکہ ٹانکا لگانا جوڑوں کو ٹھوس بنا سکے۔ ٹھنڈک کی شرح سولڈر مشترکہ کی طاقت کو متاثر کرے گی۔ اگر ٹھنڈک کی شرح بہت ہی آہستہ ہے تو ، اس سے ضرورت سے زیادہ یوٹیکٹک دھات کے مرکبات تیار ہونے کا سبب بنے گا ، اور اناج کے بڑے ڈھانچے کو ٹانکا لگانے والے جوڑوں پر پائے جانے کا خطرہ ہوتا ہے ، جس سے ٹانکا لگانے والے جوڑوں کی طاقت کم ہوجاتی ہے۔ کولنگ زون میں ٹھنڈک کی شرح عام طور پر تقریبا 4 4 ℃ / S ہے ، اور ٹھنڈک کی شرح 75 ℃ ہے۔ کر سکتے ہیں۔
سولڈر پیسٹ کو برش کرنے اور اسمتھ چپ کے اجزاء کو بڑھانے کے بعد ، سرکٹ بورڈ ریفلو سولڈرنگ فرنس کی گائیڈ ریل کے ذریعے منتقل کیا جاتا ہے ، اور ریفلو سولڈرنگ فرنس کے اوپر چار درجہ حرارت والے زون کی کارروائی کے بعد ، ایک مکمل سولڈرڈ سرکٹ بورڈ تشکیل دیا جاتا ہے۔ یہ ریفلو اوون کا پورا کام کرنے والا اصول ہے۔